Artykuł sponsorowany
Jak używana szlifierka wpływa na układ pracy między rozkrojem, klejeniem i wykańczaniem
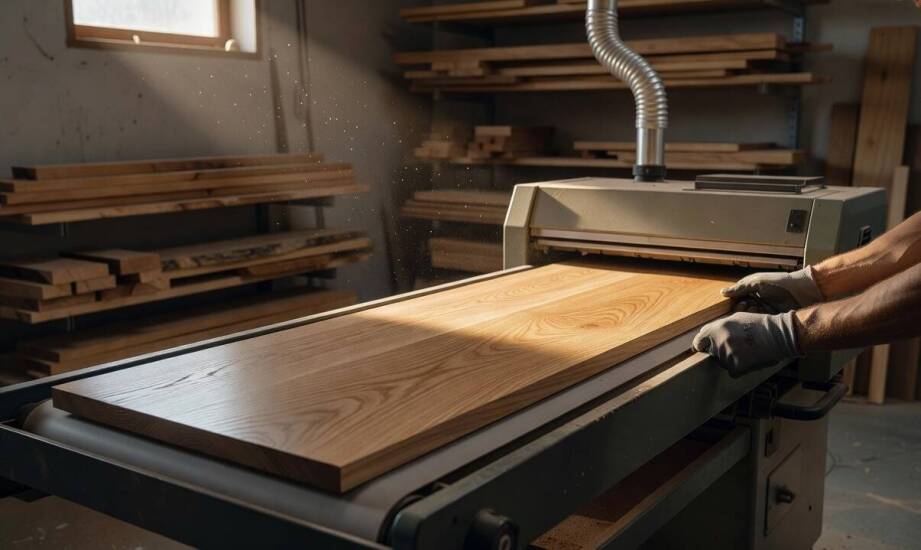
W małej stolarni maszyna wykańczająca często pracuje bardzo stabilnie przy pojedynczych elementach. Gdy jednak w harmonogramie pojawiają się krótkie serie i częste zmiany detali, urządzenie nierzadko przestaje nadążać za rytmem rozkroju, klejenia i ostatecznego wykańczania. Brak płynności na tym etapie tworzy wąskie gardło, które spowalnia całą linię produkcyjną. Operatorzy tracą czas na ciągłe dostosowywanie parametrów, a wycięte lub sklejone formatki po prostu czekają na swoją kolej. Właściwe dopasowanie parametrów szlifowania do specyfiki zakładu decyduje o tym, czy proces płynnie przejdzie w kolejny krok obróbki.
Zmienne serie a integracja szlifierki z procesem
Krótkie partie produkcyjne zmuszają operatora do częstych przezbrojeń maszyny. Różne grubości naddatku, od ułamków milimetra po znacznie grubsze warstwy materiału, wymagają precyzyjnej regulacji docisku i prędkości taśmy. Zabieg ten pozwala uniknąć przegrzania powierzchni lub powstania nieregularnych wgłębień. Wąskie taśmy robocze sprawdzają się przy obróbce niewielkich listew, podczas gdy modele wyposażone w szerokie agregaty robocze wyraźnie przyspieszają wykańczanie większych paneli i płyt meblowych. Stabilność prowadzenia zależy bezpośrednio od sztywności ramy oraz odpowiednio wyważonych rolek. Masywna konstrukcja skutecznie minimalizuje wibracje przy zmiennych obciążeniach, co przekłada się na ostateczną jakość obrabianej powierzchni bez poprzecznych śladów.
Łatwość sterowania siłą docisku pozwala skrócić czas przezbrojenia z kilku minut do zaledwie kilkunastu sekund. Ma to ogromne znaczenie, gdy warsztat realizuje zlecenia o ciągle zmieniających się parametrach grubości. Jeśli klejarka wypuszcza złączone elementy w szybkim tempie, urządzenie musi błyskawicznie usunąć nadmiar zaschniętej spoiny. Współpraca z dostawcami parku maszynowego znacząco ułatwia konfigurację takiej linii produkcyjnej. Specjaliści reprezentujący INTERPART Aleksander Tybora analizują codzienne obciążenia warsztatu, aby precyzyjnie dobrać parametry urządzenia do wielkości obrabianych partii surowca. W zakładach o zróżnicowanym profilu produkcji szersza powierzchnia robocza podnosi wydajność wyłącznie przy dużych zleceniach. Przy pojedynczych formatkach bardziej praktyczna okazuje się mniejsza szerokość robocza połączona z szybką zmianą trybów prędkości posuwu. Zastosowanie płynnej zmiany wektora szlifowania zapobiega powstawaniu wyrw i zmniejsza ryzyko odrzucenia materiału.
Wymagania surowca a odpowiedni dobór urządzenia
Lite drewno narzuca konieczność obróbki postępującej ściśle z kierunkiem włókien przy optymalnie dobranej prędkości skrawania. Taki zabieg pozwala zachować naturalną strukturę słojów bez ich postrzępienia, szczególnie przy gatunkach twardych. Z kolei klejonka warstwowa, ze względu na swoją jednorodną gęstość i specyfikę spoin, znacznie lepiej toleruje wyższe naciski oraz szybsze przesuwy taśmy. Nie występuje tu tak duże ryzyko miejscowego przypalenia surowca. Fronty meblowe i szerokie panele płaskie wymagają natomiast bezwzględnie równomiernego docisku na całej swojej płaszczyźnie. Wymusza to bardzo rygorystyczne podejście do kwestii stabilności stołu roboczego. Krawędzie i skomplikowane profile oznaczają zazwyczaj konieczność wykorzystania dodatkowych agregatów oscylacyjnych.
Dobrze dobrane szlifierki do drewna używane różnią się wewnętrzną konstrukcją w zależności od swojego pierwotnego przeznaczenia. Modele sprowadzane z rynków zachodnich posiadają zazwyczaj odpowiednio powiększone króćce odciągowe. Decyduje to o bezproblemowej kompatybilności z centralnym systemem odpylania, co ułatwia utrzymanie czystości i bezpieczeństwa stanowiska pracy. Doświadczeni operatorzy weryfikują przed wdrożeniem sprzętu kilka kluczowych mechanizmów:
- stopień zużycia rolek napinających oraz ich łożyskowania,
- ogólną sztywność korpusu pod dużym obciążeniem,
- stan mechanizmów podnoszenia i opuszczania blatu.
Wyeksploatowane podzespoły mechaniczne generują dodatkowe drgania, które nieuchronnie wydłużają całkowity czas cyklu obróbczego. Różnice w rozmiarach układu roboczego oraz obecności funkcji oscylacji wpływają na to, czy dana maszyna bezkolizyjnie połączy poszczególne stanowiska.
Ostateczne dopasowanie parku maszynowego do specyfiki konkretnego warsztatu zależy od ścisłej zgodności możliwości technicznych sprzętu z codzienną organizacją produkcji. Sama data produkcji urządzenia ma drugorzędne znaczenie w obliczu jego prawidłowego zintegrowania z procesem rozkroju i klejenia. Właściwa analiza obciążeń pozwala uniknąć sytuacji, w której jeden etap obróbki wstrzymuje pozostałe działy zakładu. Płynny przepływ surowca pomiędzy stanowiskami cięcia, formowania i ostatecznego wygładzania stanowi absolutny fundament opłacalności każdego zlecenia stolarskiego.
Kategorie artykułów
Polecane artykuły

Wysoka jakość nadruków w produkcji w drukarni: jak to osiągają?
Wysoka jakość nadruków odgrywa kluczową rolę w produkcji odzieży i akcesoriów, wpływając na postrzeganie marki przez klientów. Estetyka oraz trwałość tych elementów są niezbędne do budowania pozytywnego wizerunku i utrzymania zadowolenia odbiorców. Wśród głównych technik stosowanych w drukarniach wa

Porównanie cenowe różnych rodzajów tanich zniczy
Jednym z popularnych rodzajów tanich zniczy są eleganckie znicze szklane. Charakteryzują się one wyjątkowym designem oraz trwałością, a ich cena jest często niższa niż w przypadku tradycyjnych zniczy ceramicznych czy metalowych. Warto również dodać, że producent wkładów do zniczy oferuje szeroką gam