Artykuł sponsorowany
Jak czytać raport z pomiarów po szlifowaniu, gdy detal ma pracować w zespole
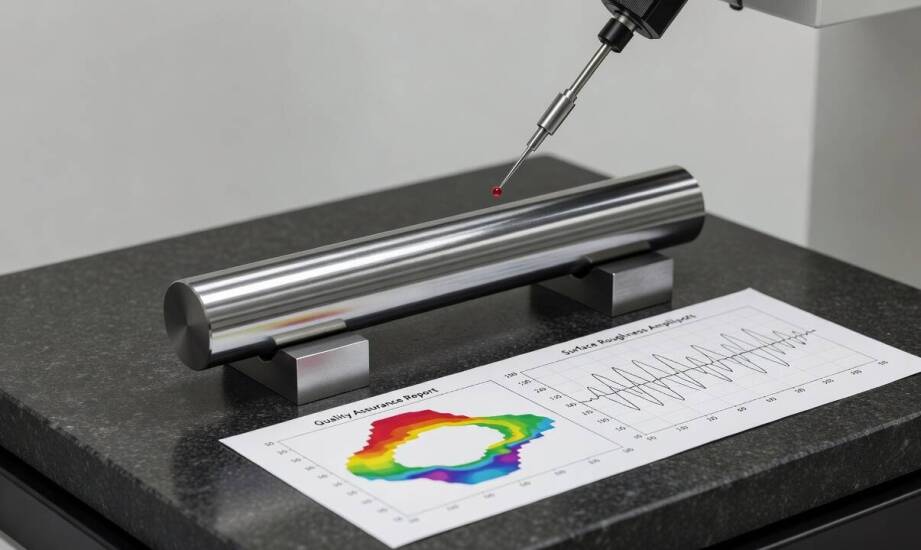
Zdarza się, że detal po obróbce wykańczającej bezbłędnie mieści się w wyznaczonej tolerancji wymiarowej, jednak dostarczony raport pomiarowy nadal budzi uzasadnione wątpliwości co do jego zachowania w zmontowanym zespole. Taka sytuacja dotyczy w szczególności elementów przeznaczonych do ścisłej współpracy z tulejami, łożyskami tocznymi lub gniazdami osadczymi. W tak wymagających warunkach sam wymiar nominalny nie oddaje pełnego obrazu geometrii powierzchni i jej rzeczywistego kształtu. Rozbieżności między pozornie prawidłową średnicą a faktycznymi odchyłkami wychodzą na jaw dopiero na etapie pasowania, zmuszając inżynierów do głębszej analizy danych metrologicznych. Prawidłowa interpretacja dokumentacji z maszyny współrzędnościowej pozwala wcześnie wychwycić parametry, które mogą zaburzyć kinematykę całego mechanizmu.
Jak interpretować parametry chropowatości i odchyłki geometryczne
Ocena jakości powierzchni opiera się na analizie kilku kluczowych wskaźników, które dostarczają odrębnych informacji o strukturze materiału. Parametr Ra podaje średnią arytmetyczną odchyleń profilu powierzchni od linii średniej, co dobrze charakteryzuje jej ogólny stan pod kątem odporności na zużycie i oporów tarcia. Z kolei wskaźnik Rz określa największą wysokość chropowatości, przy czym dokładna definicja Rz i sposób uśredniania zależą od zastosowanej normy pomiarowej, co wymaga uważnego wczytania się w specyfikację techniczną. Rz zwraca uwagę na pojedyncze, najbardziej wystające szczyty i najgłębsze doliny, które mogą bezpośrednio wpływać na ciągłość filmu smarnego lub szczelność połączenia. Wartości tych parametrów różnią się w zależności od przyjętej technologii, a ich drastyczne zaniżenie często wymusza zastosowanie dodatkowych operacji.
Praktyka inżynierska dowodzi, że sam wymiar nominalny pozostaje niewystarczający, ponieważ odchyłki kształtu bezpośrednio wpływają na rzeczywisty charakter pasowania. Element o idealnie wykonanej średnicy zarysu może nie wejść w przygotowaną tuleję lub łożysko, jeśli jego powierzchnia wykazuje nadmierną owalizację bądź błędy tworzącej. Z tego powodu rygorystyczne normy pasowań wymagają niezależnej kontroli błędów formy, aby skutecznie zapobiegać zacięciom lub niepożądanym luzom mimo pełnej zgodności wymiarowej na suwmiarce czy mikrometrze. Odpowiednie zestawienie wskaźników chropowatości z błędami kształtu daje pełny obraz badanej geometrii.
Wyniki pomiarów w kontekście wymagań rysunkowych i przebiegu obróbki
Weryfikacja na maszynie współrzędnościowej CMM dostarcza precyzyjnych danych o osiowości, walcowości oraz ogólnej zgodności z tolerancjami zapisanymi według standardów ISO. Osiowość wyraźnie pokazuje, czy osie dwóch niezależnych powierzchni walcowych pokrywają się w zdefiniowanym polu tolerancji, podczas gdy walcowość weryfikuje, czy cała badana powierzchnia mieści się bezpiecznie między dwoma idealnie współosiowymi walcami. Te parametry bezlitośnie ujawniają uchybienia, które klasyczny pomiar dwupunktowy po prostu ignoruje.
Uzyskane wyniki są ściśle powiązane z tym, jak przebiegało szlifowanie precyzyjne, będące często ostatnim etapem kształtowania elementu. Odpowiedni dobór parametrów skrawania, kinematyki tarczy i chłodzenia w trakcie obróbki wpływa na ostateczną wartość chropowatości oraz minimalizuje błędy ułożenia. Zmiany w strategii zbierania materiału znajdują swoje odbicie w odczytach sondy pomiarowej, dlatego technolodzy na bieżąco analizują raporty wymiarowe.
Nawet drobne odchylenia walcowości mogą wydawać się całkowicie neutralne w nieruchomych, statycznych połączeniach konstrukcyjnych, lecz stanowią realne ryzyko zakleszczenia przy obciążeniach dynamicznych lub skrajnych wahaniach temperatury. Gdy zarejestrowana wartość zbliża się do górnej granicy wyznaczonej tolerancji rysunkowej dla płaszczyzny współpracującej z łożyskiem, montaż takiego detalu może wymagać indywidualnej selekcji lub skierowania na poprawkę. Świadomość tych zależności ułatwia podjęcie decyzji o dopuszczeniu części do eksploatacji.
Kompleksowy raport pomiarowy wygenerowany po obróbce wykańczającej pozwala miarodajnie ocenić przydatność detalu, bazując na jednoczesnym spełnieniu wszystkich założonych warunków geometrycznych. Podstawą jest rzetelne sprawdzenie, czy wskaźniki Ra, Rz oraz błędy walcowości mieszczą się w wyznaczonych granicach, a odchyłka osiowości nie przekracza wymagań konstrukcyjnych dla danego podzespołu. Umiejętna interpretacja takich danych pomaga wcześnie wykryć ewentualne niezgodności i znacznie ograniczyć ryzyko kosztownych problemów na linii montażowej.
Realizacją zaawansowanych procesów wytwórczych zajmuje się CFT Precyzja, dysponująca własnym zapleczem technologicznym na Mazowszu. Przedsiębiorstwo świadczy usługi z zakresu obróbki metali CNC oraz szlifowania, a jego struktura obejmuje również laboratorium B+R oraz systemy pomiarów współrzędnościowych CMM. Dzięki takiej infrastrukturze możliwe jest utrzymanie ścisłej kontroli nad jakością dostarczanych komponentów na każdym etapie ich powstawania.
Kategorie artykułów
Polecane artykuły

Wysoka jakość nadruków w produkcji w drukarni: jak to osiągają?
Wysoka jakość nadruków odgrywa kluczową rolę w produkcji odzieży i akcesoriów, wpływając na postrzeganie marki przez klientów. Estetyka oraz trwałość tych elementów są niezbędne do budowania pozytywnego wizerunku i utrzymania zadowolenia odbiorców. Wśród głównych technik stosowanych w drukarniach wa

Porównanie cenowe różnych rodzajów tanich zniczy
Jednym z popularnych rodzajów tanich zniczy są eleganckie znicze szklane. Charakteryzują się one wyjątkowym designem oraz trwałością, a ich cena jest często niższa niż w przypadku tradycyjnych zniczy ceramicznych czy metalowych. Warto również dodać, że producent wkładów do zniczy oferuje szeroką gam